Вести

Које провере квалитета користи Туоиуан метал за машинску обраду метала?

Обрађени део или одговара склопу или не, и нема средњег положаја. У прецизној машинској обради, та пресуда се доноси много пре него што је последња операција завршена. Одлучује се када се цртеж прочита, када материјал стигне, када први артикл скине са машине и када оператер изврши мерење усред серије.


Зашто се квалитет обраде не може препустити коначној инспекцији

До тренутка када серија компоненти стигне на коначну инспекцију, скупе одлуке су већ донете. Материјал је потрошен, машински сати су потрошени, ау многим случајевима је примењена завршна операција. Ако је пречник погрешан у том тренутку, серија је отпад са додатним руковањем. Контрола која заправо штити купца се налази раније у процесу: на прегледу цртежа, на првом артиклу и на машини док је производња у току. Све после тога је пре потврда него исправка.


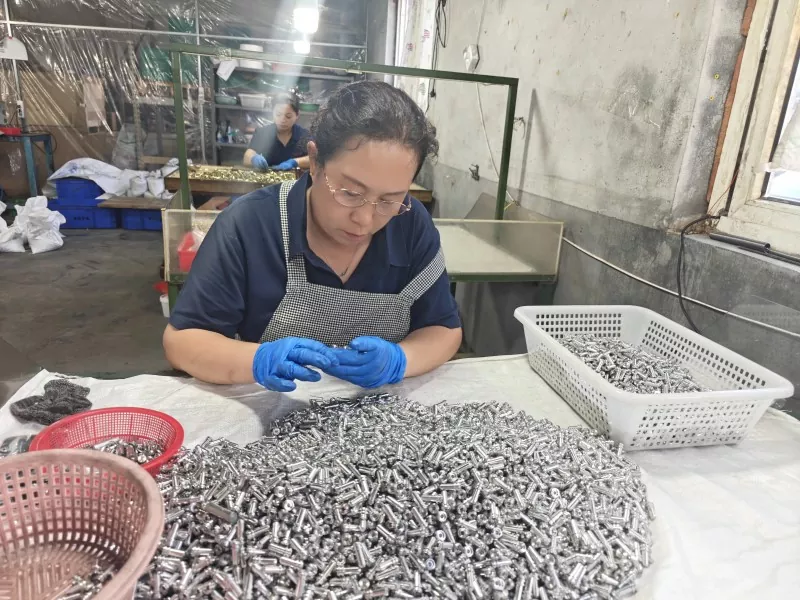
Inspection


Ланац инспекције који користимо на сваком пројекту

1. Цртеж и преглед захтева

Пре него што је машина подешена, цртеж се чита у односу на руту процеса. Проверавамо које су димензије функционалне, које површине се уклапају, где се налазе референтне тачке и да ли је стек толеранција достижан са додељеном опремом. Тамо где се карактеристика не може измерити на начин на који је нацртана, или где је толеранција мања него што процес може да издржи наведен без напомене, подижемо је са купцем пре сечења метала. Ова фаза је бесплатна; исти разговор после производње није.

2. Верификација улазног материјала

Залиха шипки стиже са сертификатом о материјалу, а сертификат се проверава у односу на спецификацију набавке за степен, темперамент и стање. Алуминијум 6061 и 7075, месинг Ц360 и Ц260, нерђајући 303, 304 и 316Л и титан су класе које најчешће виђамо. Тамо где је примена повезана са безбедношћу, потврђујемо тврдоћу на узорку и чувамо референцу серије тако да се готов део може пратити до топлоте или серије из које је дошао.

3. Први преглед артикла

Први чланак је најважније мерење у целом редоследу. Проверава се у односу на цео цртеж, а не само на критичне димензије, и извештава се са стварним измереним вредностима, а не са оценом пролазности или неуспеха. Купци обично одобравају производњу на том извештају. Задржавамо први артикал док се не добије писмено одобрење када га купац затражи, тако да одговорност за спецификацију буде јасна са обе стране.

4. Провере у току процеса

Током рада, димензије се мере на дефинисаној фреквенцији, а не по дискрецији оператера. Онокренути делови, то обично значи карактеристике пречника и дужине при свакој промени алата иу интервалима између њих; на глоданим деловима, карактеристике положаја и дубине које носе налегање. Свако одступање изван контролног опсега зауставља трчање и покреће подешавање пре него што се унесе још материјала.

5. Завршни преглед и документација

Завршни преглед се врши према цртежу и одобреном првом артиклу. Инструменти у нашој инспекцијској зони обухватају координатну мерну машину, микроскоп за алате, мерну руку са више зглобова, мераче висине, индикаторе са бројчаником, гранитну површинску плочу и тестер за храпавост. Тачност димензија у нашем раду се обично држи на плус-минус 0,01 мм и 0,005 мм, где цртеж то захтева, уз храпавост површине у распону од Ра 0,4 до 3,2 микрометра у зависности од функције површине.

6. Верификација пре отпреме

Пре паковања пошиљке, количина, завршна обрада, стање конца и ознака се проверавају у односу на поруџбину, а упакована роба се фотографише. За међународне поруџбине ово је важније него за домаће, јер недостајући детаљ откривен на одредишту кошта цео повратак, а не кратко путовање између две зграде.


Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.Политика приватности
ОдбитиПрихвати