Производи
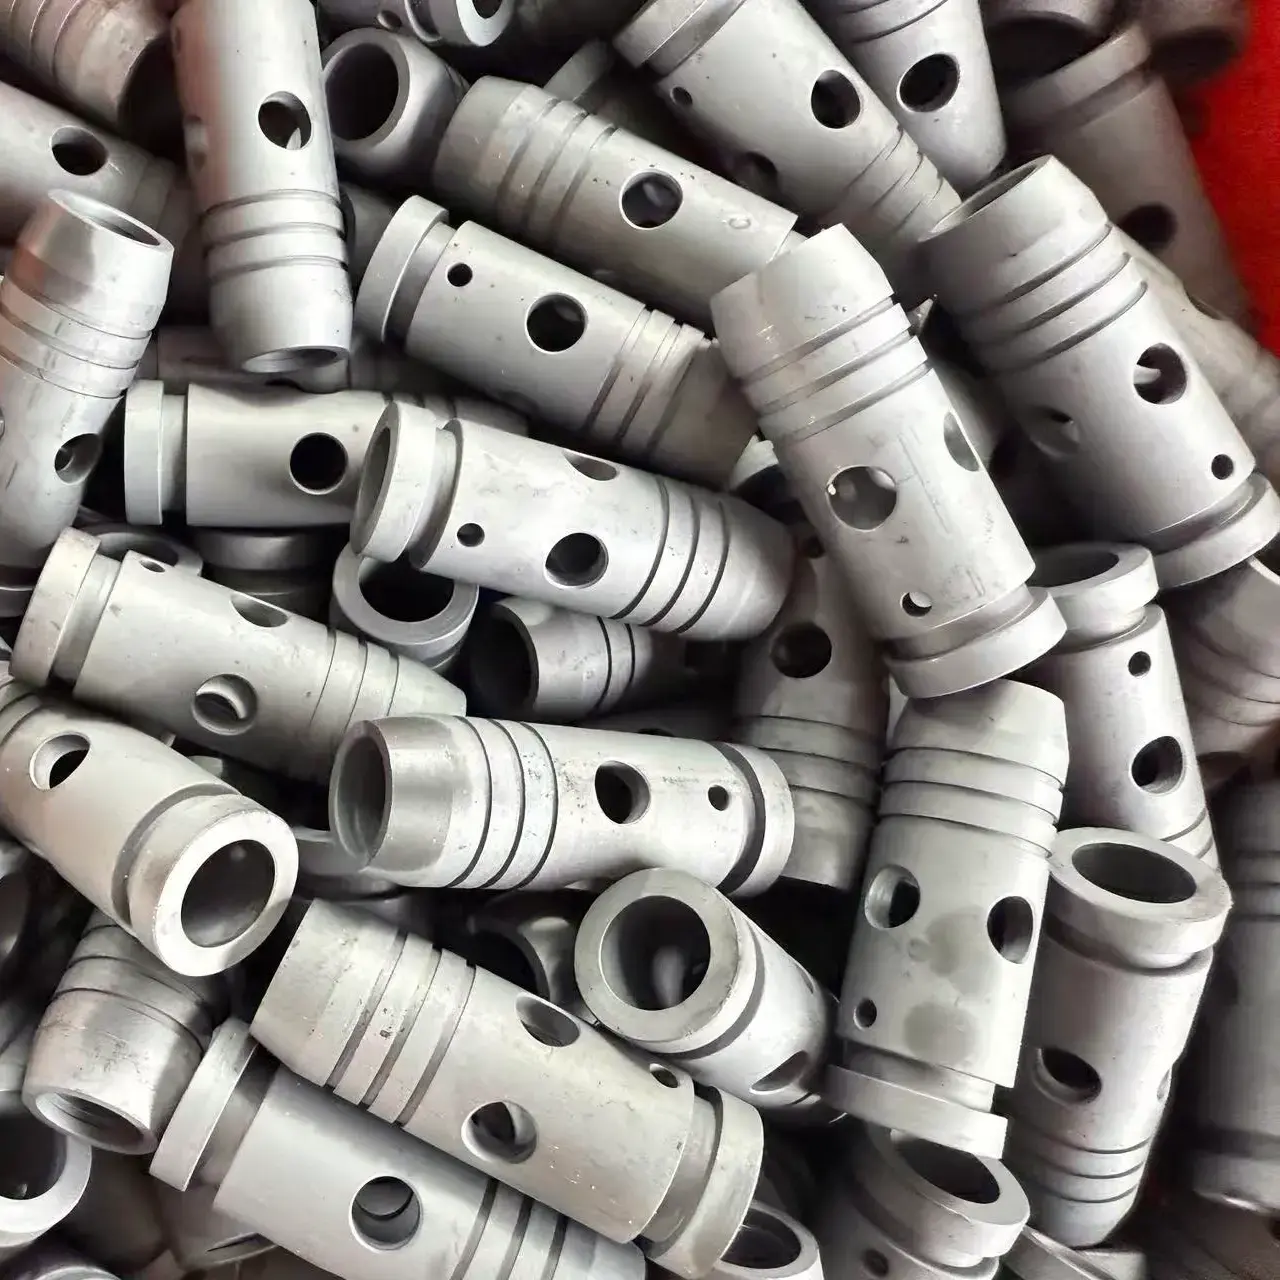
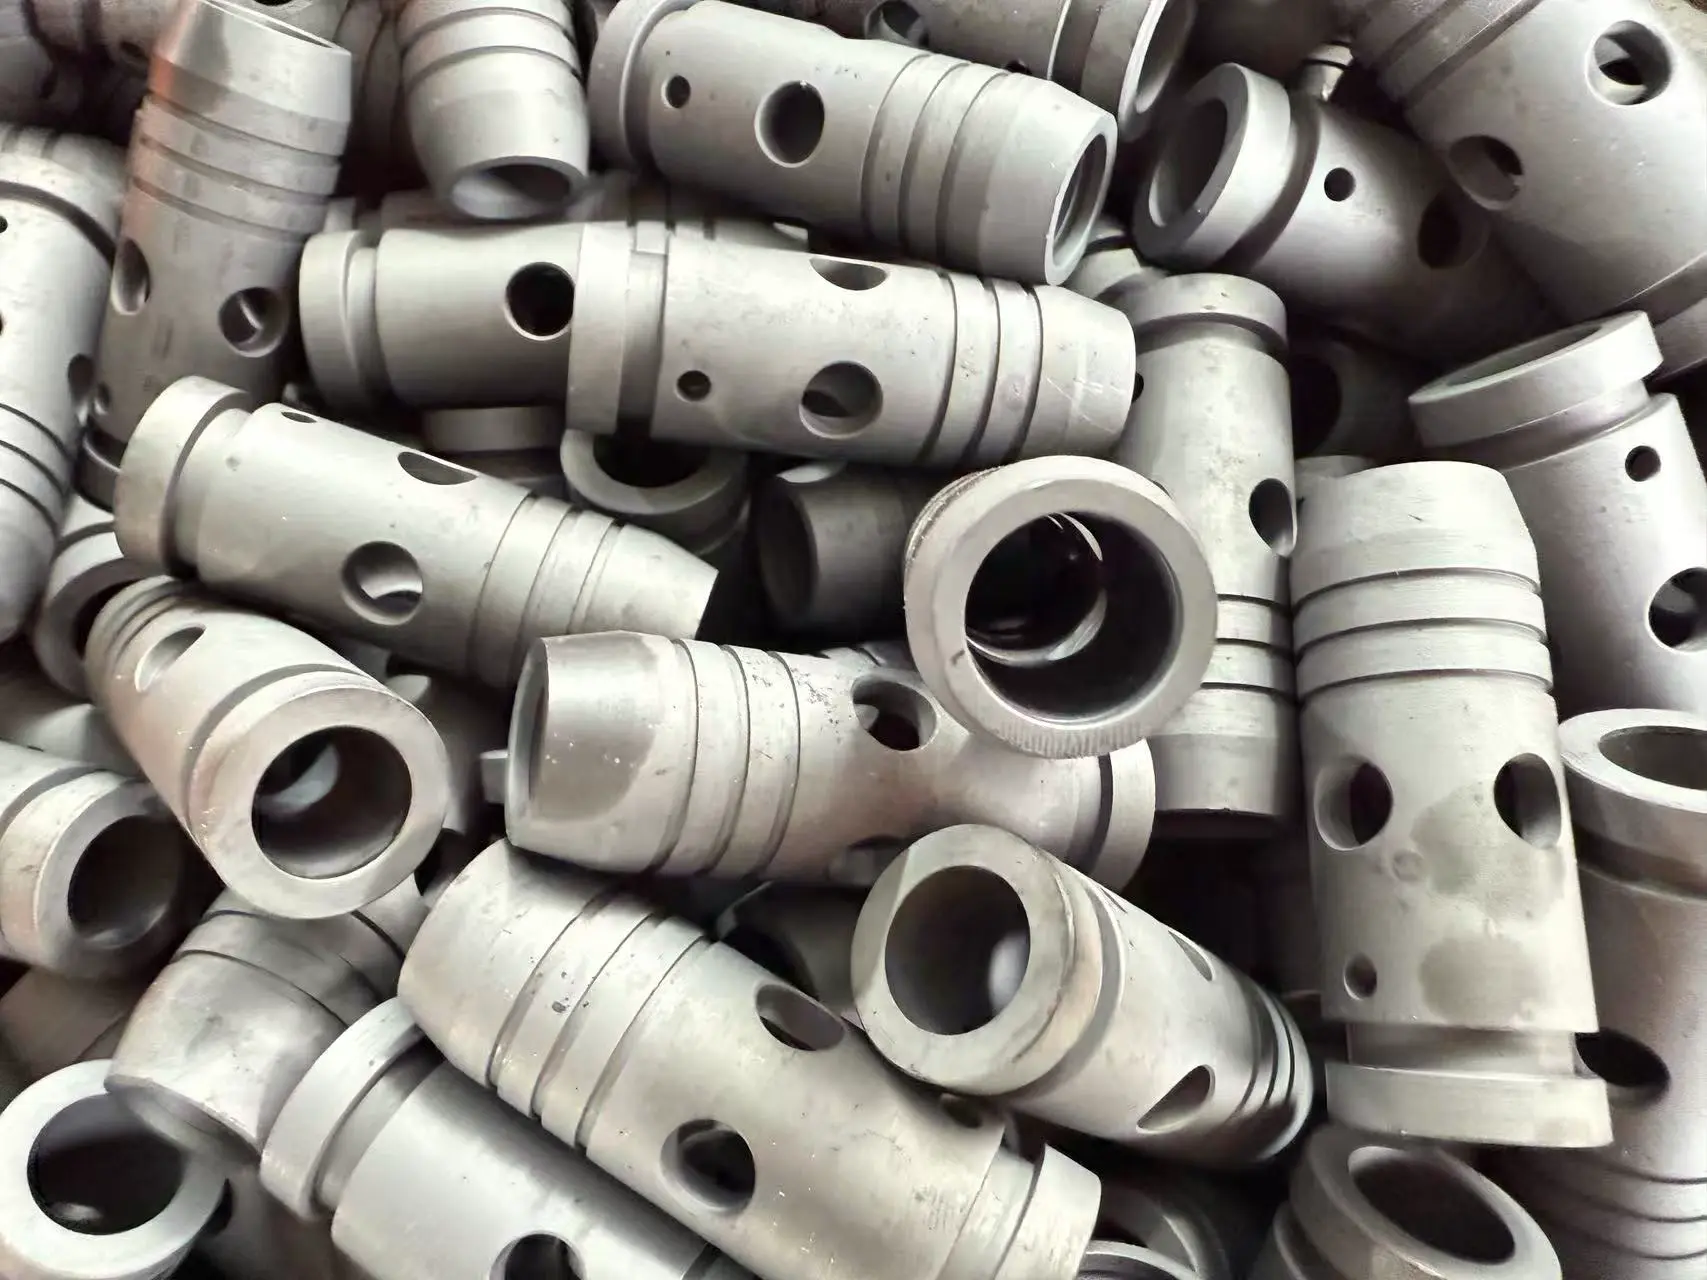
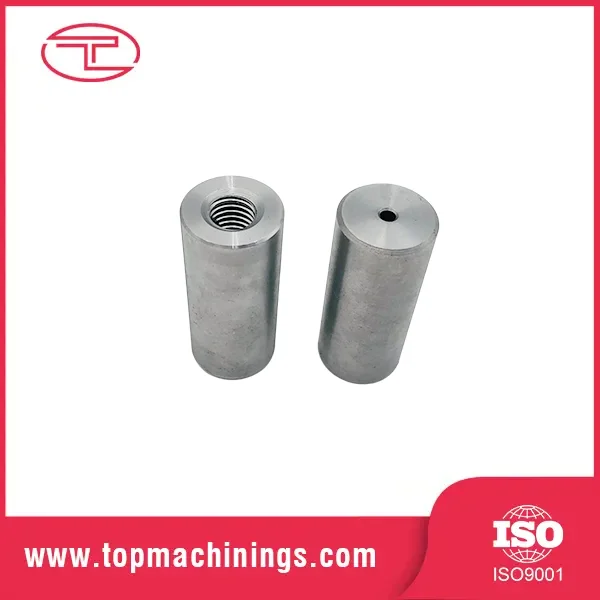
Компонента шупљег цилиндра за прецизно окретање
  • Компонента шупљег цилиндра за прецизно окретањеКомпонента шупљег цилиндра за прецизно окретање

Компонента шупљег цилиндра за прецизно окретање

Туоиуан Метал обрађује прецизну компоненту шупљег цилиндра за окретање у Кини на брзим ЦНЦ струговима, бушилице од 5 мм до 80 мм до ±0,01 мм са дебљином зида унутар 0,05 мм. Танки зидови су планирани у меким чељустима тако да се део не враћа назад када се стезна глава отпусти. Пошаљите цртеж, а ми ћемо потврдити изводљиву дебљину зида, однос отвора и процес пре него што цитирамо.
    Оцена: 5.0
    (Ратинг Цоунт: 1)

    Туоиуан Метал претвара компоненту шупљег цилиндра за прецизно окретање на струговима са двоструким вретеном и обрадним центрима под једним кровом у округу Јимо, Кингдао. Провртање, окретање и секундарне операције остају на једном процесном листу, тако да се проврт и спољни пречник мере у односу на исту основну линију. Пошаљите цртеж и понуда се враћа са планом процеса, извештајем о првом чланку и ценом за количине које очекујете да ћете покренути. Сертификати материјала и ОЕМ паковање путују са сваком пошиљком.

    Карактеристике производа

    Ови шупљи цилиндрични делови се користе у склоповима где се захтева тачност отвора, дебљина зида и поравнање између унутрашњих и спољашњих површина.

    1. Прецизна контрола проврта

    Пречник отвора је стандардно контролисан на ±0,01 мм, са ±0,005 мм на располагању за одабране карактеристике. Мерења се врше кроз дубину проврта уместо да се проверава само улазна површина, помажући да се идентификују промене димензија дуж унутрашње површине.

    2. Стабилна обрада танких зидова

    Танкозидни делови се обрађују одговарајућим методама стезања како би се смањила деформација након отпуштања из стезне главе. Процес користи избушене чељусти где је потребно, омогућавајући сили стезања да се распореди по обиму.

    3. Конзистентна дебљина зида

    Варијација зида се контролише унутар 0,05 мм и проверава се на више позиција по обиму. Овај метод инспекције помаже да се идентификују отворе ван центра пре отпреме.


    Спецификације

    Име Компонента шупљег цилиндра за прецизно окретање
    Материјал 304 / 316 / 316Л нерђајући, 1045 угљенични челик, 6061 / 7075 алуминијум, месинг, бронза
    Спољашњи пречник 8мм - 200мм
    Пречник отвора 5мм - 180мм
    Дебљина зида 1,0 мм - 30 мм; тањи на прегледу
    Дужина 5мм - 500мм
    Толеранција отвора ±0,01 мм стандард; ±0,005 мм на одабраним карактеристикама
    Роунднесс 0,01 мм стандард
    Варијација зида унутар 0,05 мм
    Концентричност 0,02 мм између отвора и спољашњег пречника
    Завршна обрада Ра 0,4 - 1,6 µм на обрађеним отворима
    Завршна обрада Пасивација, брушење, тврди хром, елоксирање, позлаћивање


    Апликације

    Шупља структура омогућава да се ови обрађени делови користе тамо где су потребни унутрашњи пролази, прецизне површине и стабилне димензије. Компонента шупљег цилиндра за прецизно окретање се обично користи у механичким склоповима који зависе од поравнања отвора и контролисане дебљине зида.

    ● Хидрауличне и пнеуматске облоге цилиндара, чахуре и тела уводнице

    ● Кућишта лежајева и празна чаура где је важно поравнање осовине

    ● Водиће цеви и чауре које се користе у опреми за аутоматизацију и паковање

    ● Кућишта сензора и инструмената са прецизним унутрашњим површинама

    ● Тела филтера и сепаратора за апликације средњег протока

    ● Носите навлаке и одстојнике уграђене унутар механичких конструкција

    Процес обраде

    Производна секвенца за Прецизно окретање шупље компоненте цилиндра фокусира се на одржавање тачности проврта уз контролу деформације током обраде.

    1. Грубо стругање и припрема

    Сировина је припремљена и грубом обрадом се уклања вишак материјала, а оставља се додатак за завршне операције.

    2. Завршна обрада

    Унутрашње бушење је завршено према траженом пречнику, дубини и толеранцији. За дубље бушотине, параметри обраде се подешавају према односу дужине и пречника.

    3. Завршна обрада спољашњег пречника

    Спољни пречник се завршава после унутрашње обраде како би се одржао однос између проврта и спољашње површине.

    4. Инспекција пре отпреме

    Евиденција о димензијама, сертификати материјала и подаци о инспекцији могу се припремити према захтевима пројекта.


    Избор материјала

    Избор материјала зависи од радног окружења, захтева за корозијом, услова обраде и захтева за финалну монтажу.


    Материјал Напомена о машинској обради Заједничка апликација
    304 нерђајући Рад-брзо очвршћава; светло пролази и издашна расхладна течност Обуци цилиндара, рукави пумпе
    316Л нерђајући Погодан за заваривање са молибденом за рад са хлоридима Кућишта хемијске и прехрамбене опреме
    1045 угљенични челик Каљен након машинске обраде где је хабање битно Тела и цилиндри хидрауличне жлезде
    6061 алуминијум Брзо се обрађује, лаган, елоксиран Аутоматске водеће цеви и одстојници
    Бронза / месинг Носива површина са природном мазивошћу Празни чахури и рукави за хабање


    Контрола квалитета

    Инспекција се фокусира на тачност отвора, заобљеност, концентричност и дебљину зида. Свако мерење је повезано са захтевима машинске обраде како би се осигурало да готови делови испуњавају спецификације цртежа.

    1. Мерење отвора

    Унутрашњи микрометри, мерачи ваздуха и компаратори отвора се користе за проверу димензија отвора на различитим дубинама уместо мерења само површине отвора.

    2. Верификација геометрије

    Заобљеност, равност и тачност положаја се проверавају према подацима мерења из првог чланка. Концентричност отвора и спољашњег пречника може се контролисати унутар 0,02 мм.

    3. Инспекција дебљине зида

    Дебљина зида се мери на више тачака по обиму како би се идентификовала неједнака дистрибуција материјала.

    4. Производна евиденција

    Сертификати материјала и информације о мерењу се евидентирају према броју посла за праћење производње.


    Зашто изабрати нас

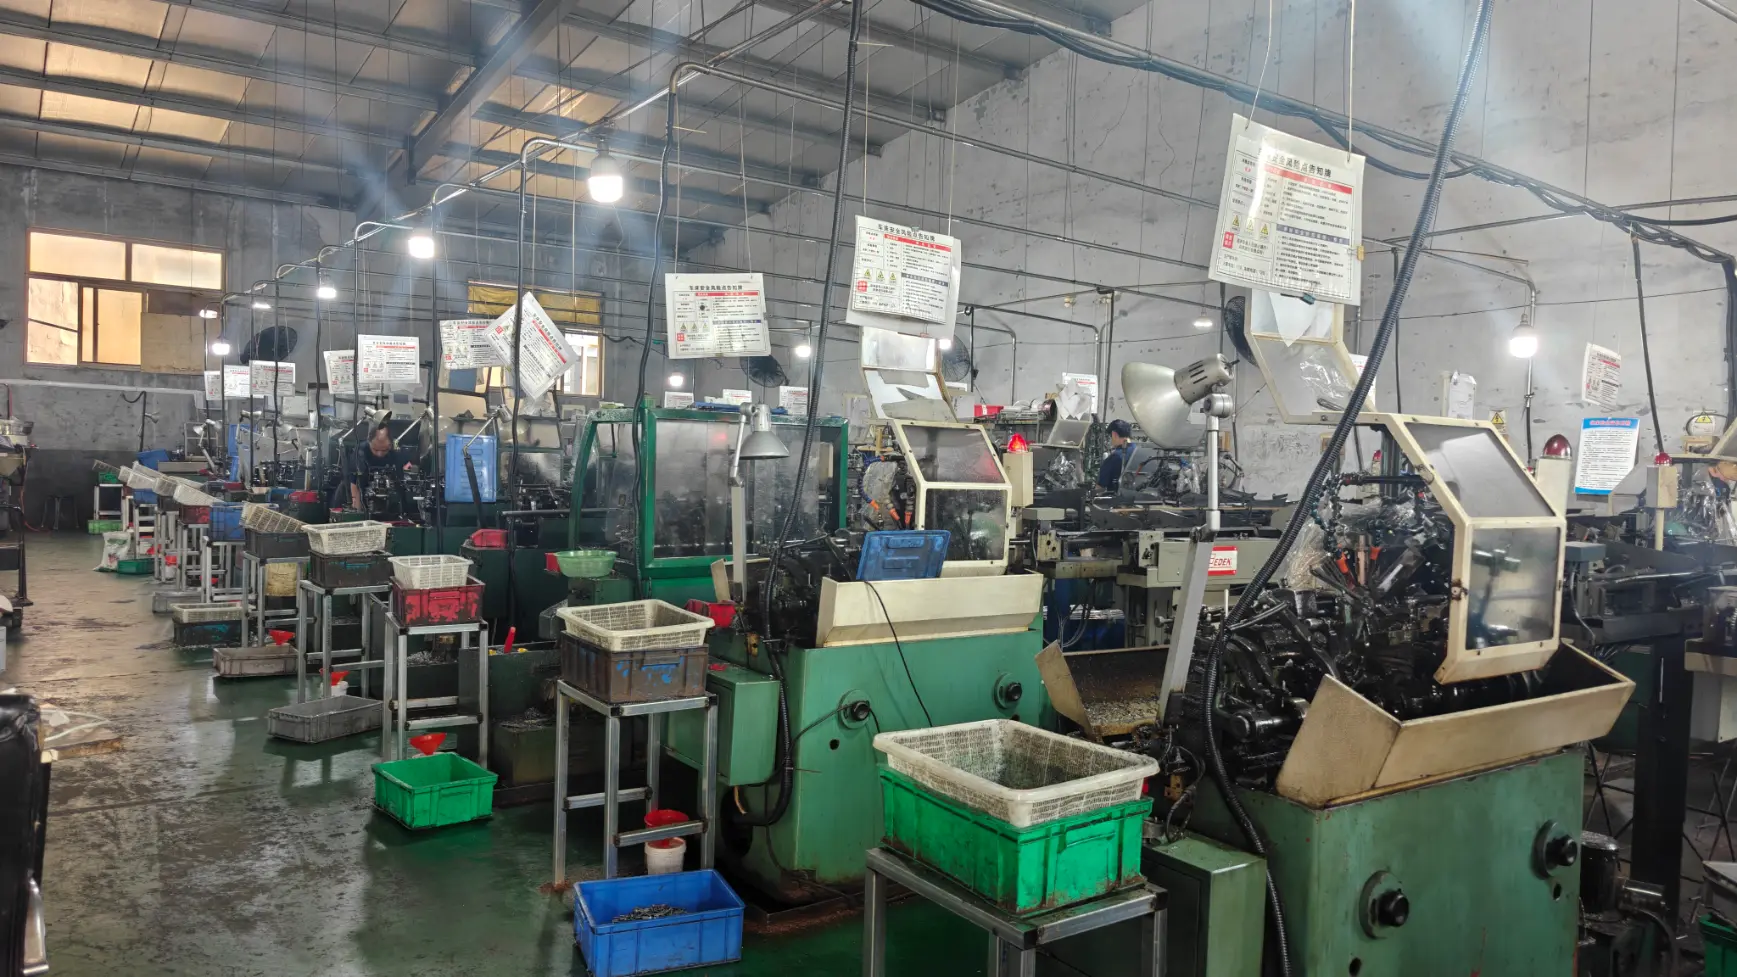
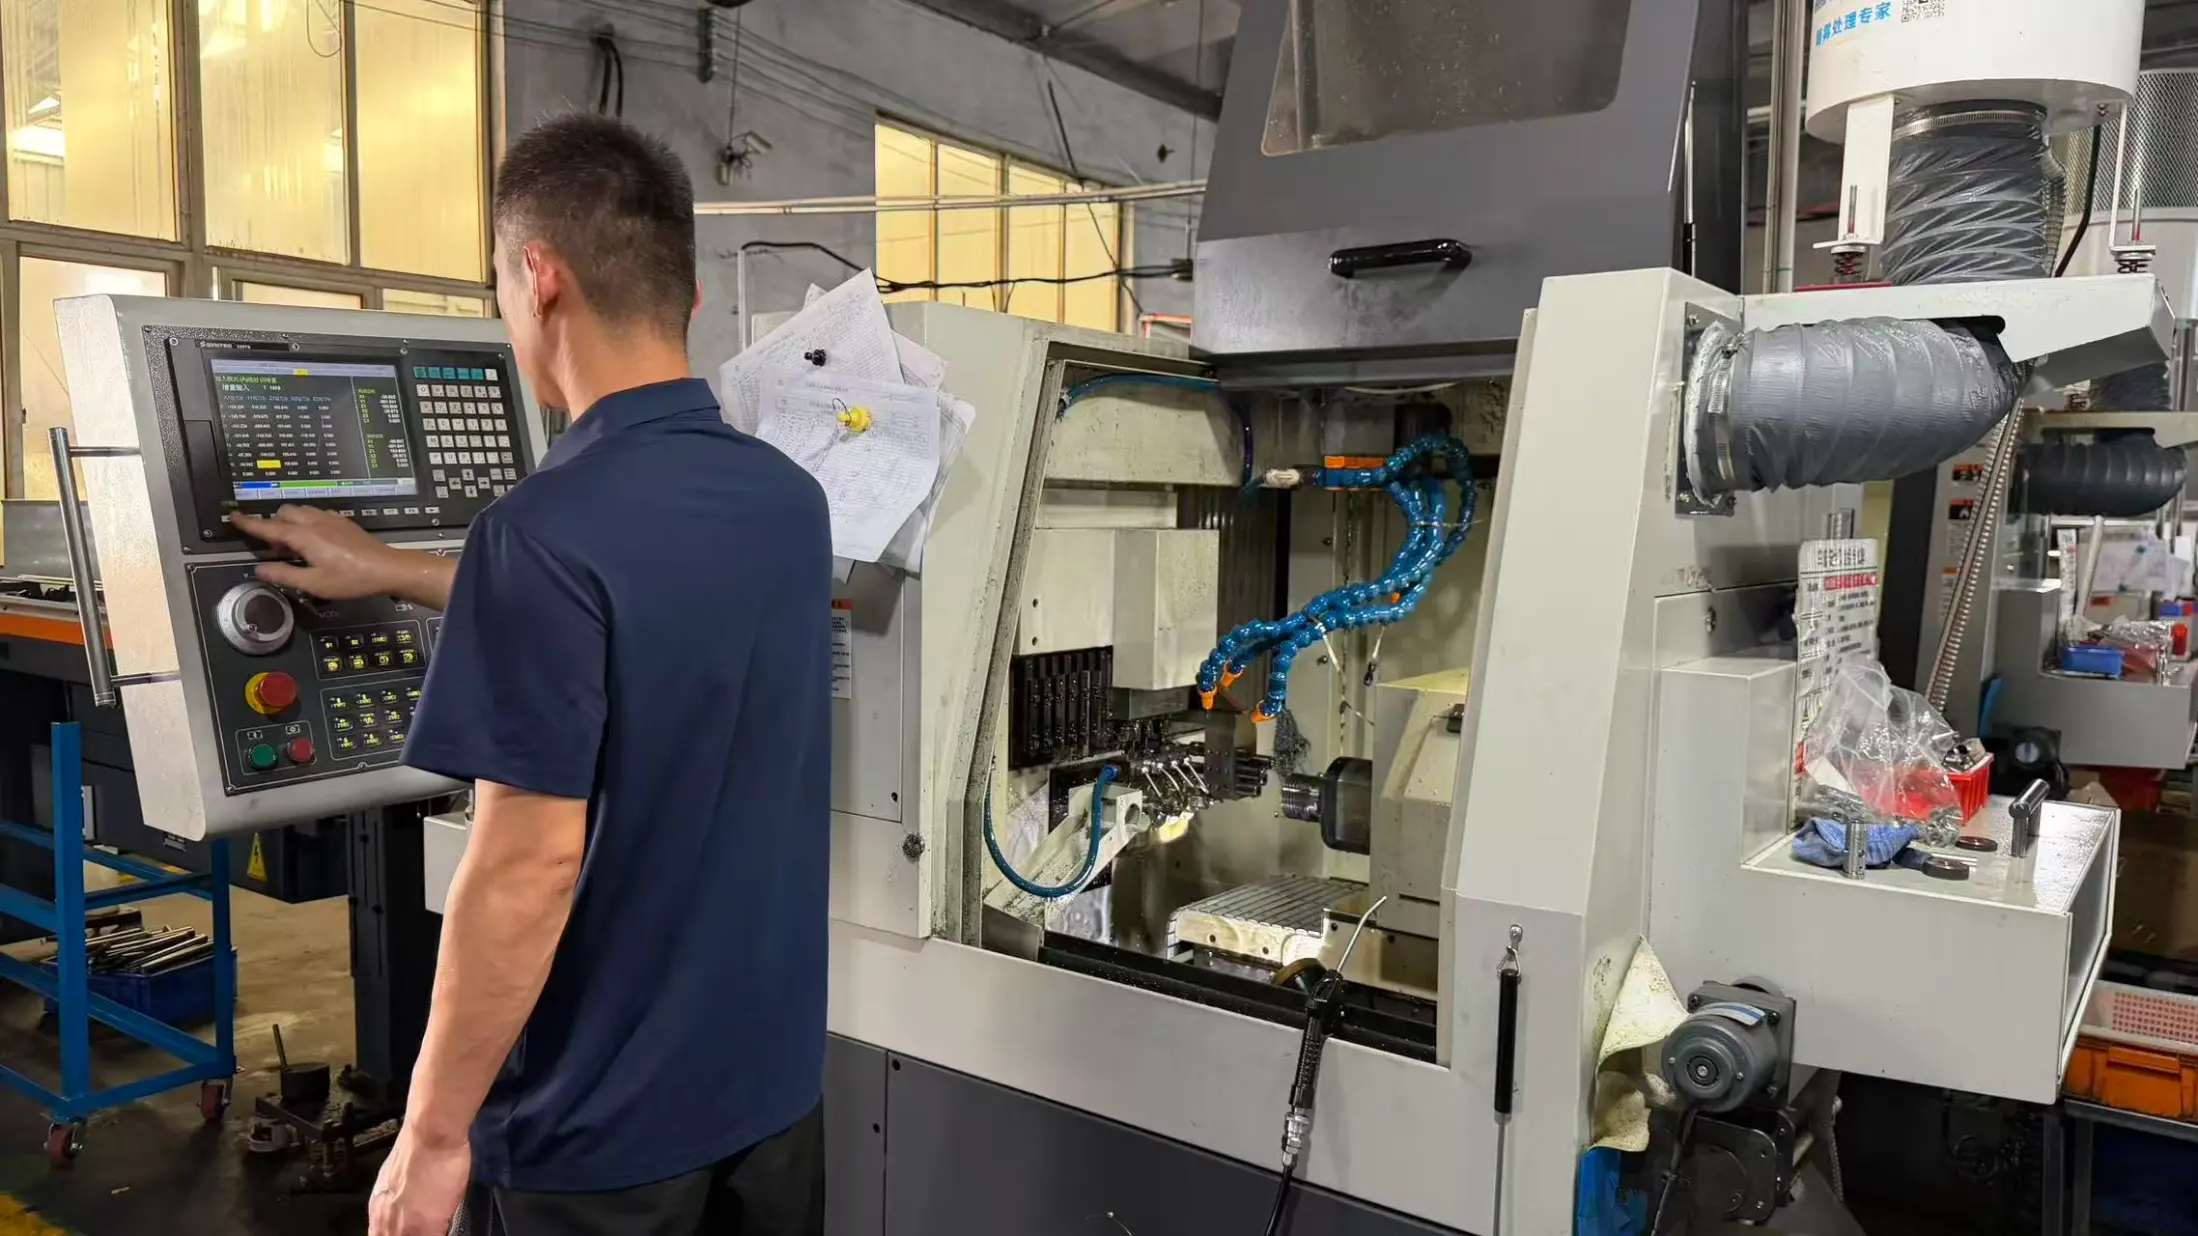
    Туоиуан Метал обрађује прецизну компоненту шупљег цилиндра за стругање кроз ЦНЦ операције токарења и обраде у својој радионици у округу Јимо, Кингдао. Токарење, бушење и секундарне операције се управљају у оквиру истог производног система како би се смањиле процесне разлике између корака обраде.

    Опрема

    Радионица обухвата 20 брзих прецизних ЦНЦ стругова, 5 обрадних центара, 10 стругова за централно бушење са двоструким вретеном и 30 аутоматских стругова.

    Производно подручје

    Објекат се простире на 5.000 м² са могућношћу унутрашње обраде површине и планирањем производње контролисаним ЕРП-ом.

    Систем квалитета

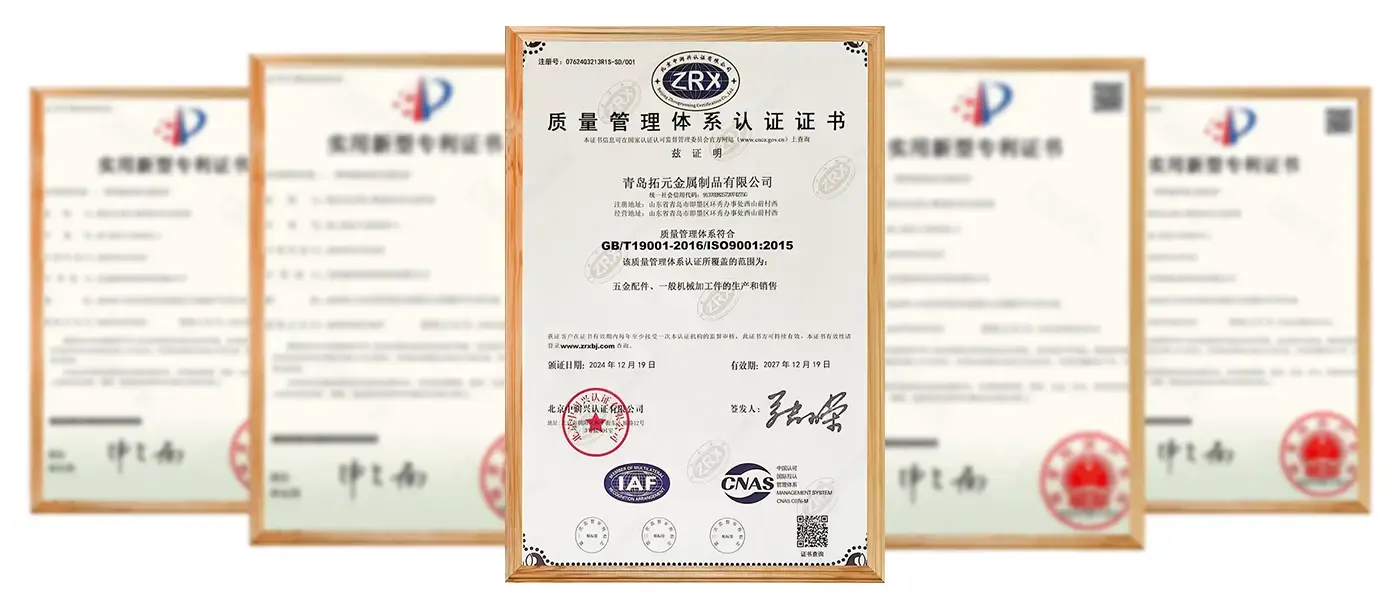
    Производња прати захтеве управљања квалитетом ИСО 9001, са СГС или ТУВ инспекцијом треће стране која је доступна када је то потребно.

    Производни капацитет

    Годишња производња премашује 100 милиона прецизних металних делова, подржавајући производњу узорака и редовне производне програме.


    ФАК

    П1: Колико танак зид можете да обрадите на прецизној компоненти шупљег цилиндра за окретање?

    О: Обрађујемо зидове до око 1,0 мм, и тање на прегледу где је део довољно кратак да остане крут. Пошаљите цртеж и ми ћемо са планом процеса потврдити изводљив зид.


    П2: Можете ли држати проврт концентрично са спољним пречником?

    О: Да. Бушење и окретање у једној поставци одржава концентричност унутар 0,02 мм и чвршће тамо где је потребно.


    П3: Да ли брусите или брусите бушотине и окрећете их?

    О: Окрећемо и бушимо у кући, и организујемо брушење или тврди хром за отворе којима је потребна завршна обрада огледала или отпорност на хабање. Оба се наводе уз део, а не додају се накнадно.


    П4: Које информације треба да цитирате?

    О: 2Д или 3Д цртеж са материјалом, толеранцијом отвора и односом дубине отвора. Ако имате само узорак, пошаљите га и ми ћемо га измерити и вратити вам цртеж на одобрење пре него што цитирате компоненту шупљег цилиндра за прецизно окретање.


    П5: Да ли су доступни процеси завршне обраде површине?

    О: Да. Процеси пасивирања, хоновања, тврдог хрома, елоксирања и галванизације могу се организовати према захтевима.


    П6: Како се контролишу готови делови?

    О: Делови се проверавају мерењем димензија, инспекцијом проврта, верификацијом заобљености и производним записима.


    Пошаљи упит
    Контакт информације
    • Адреса

      Село Ксисханкиан, улица Хуанкиу, округ Јимо, град Кингдао, провинција Шандонг, Кина

    За упите о прецизно окренутим деловима, компонентама за прецизну машинску обраду, ЦНЦ машинским компонентама или ценовницима, оставите нам своју е-пошту и ми ћемо вас контактирати у року од 24 сата.
    Оцена:
    5.0
    X
    Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
    ОдбитиПрихвати